


Как оценить лазерный резак мощностью 6 кВт перед покупкой ?
Практическая оценка должна начинаться с фактических производственных потребностей покупателя, а не с заявленной номинальной мощности. Необходимо определить типы материалов, диапазон толщины, размеры деталей, допуски, требования к качеству кромки, суточный объем резки, доступность газа, ожидания по автоматизации и место обслуживания.
Затем запросите пробный рез, используя тот же или эквивалентный материал. Тест должен измерять не только способность станка разделять материал. Он также должен оценивать точность размеров, внешний вид кромок, наличие шлака, конусность, стабильность пробивки, время цикла, расход газа, повторяемость и состояние готовых деталей после обработки.
|
Область оценки |
Вопросы, которые следует задать |
|
Материальные возможности |
Какие марки и толщины материалов прошли проверку? |
|
Качество |
Какие критерии качества и допуски кромок могут быть задокументированы? |
|
Производительность |
Каково полное время цикла, включая прокалывание и изменение места прокола? |
|
Газовая система |
Какие параметры чистоты, давления, расхода, фильтрации и трубопроводов необходимы? |
|
Оптика и головка |
Какие конфигурации режущей головки и линз входят в комплект? |
|
Автоматизация |
Может ли система подключаться к программному обеспечению для погрузки, разгрузки, раскроя или MES-системам? |
|
Обслуживание |
Какие расходные материалы требуют планового осмотра или замены? |
|
Услуга |
Что входит в стоимость ввода в эксплуатацию, обучения, запасных частей и технической поддержки? |
Основные преимущества лазерного станка для резки мощностью 6 кВт.
Более высокий потенциал производительности
По сравнению с менее мощными конфигурациями, система мощностью 6 кВт обеспечивает большую доступную лазерную энергию и может способствовать повышению производительности или расширению технологического диапазона в соответствующих областях применения. Фактическая выгода зависит от полной конфигурации станка, включая режущую головку, подвижную платформу, систему подачи газа, программное обеспечение для раскроя и базу данных технологических процессов.
Гибкое производство
Волоконный лазер мощностью 6 кВт может переключаться между распространенными типами и толщинами металла путем загрузки программ, специфичных для данного материала. Такая гибкость может быть полезна для предприятий мелкосерийного производства и производителей, выпускающих детали различной геометрии или часто выпускающих небольшие партии.
Возможность создания сложных контуров
Лазерная резка с ЧПУ позволяет создавать сложные профили, отверстия, пазы и другие геометрические формы без использования специального пуансона или механического режущего инструмента для каждого контура. Достижимые размеры элементов и точность размеров зависят от толщины материала, точности станка, программирования, тепловой энергии и требуемого допуска.
Бесконтактная резка
Поскольку лазер не использует лезвие или пуансон для контакта с заготовкой, этот процесс позволяет избежать многих видов механического контакта с режущим инструментом и его износа. Расходные материалы по-прежнему требуют обслуживания, включая сопла, защитные окна, линзы, фильтры и другие компоненты, указанные производителем станка.
Потенциал автоматизации
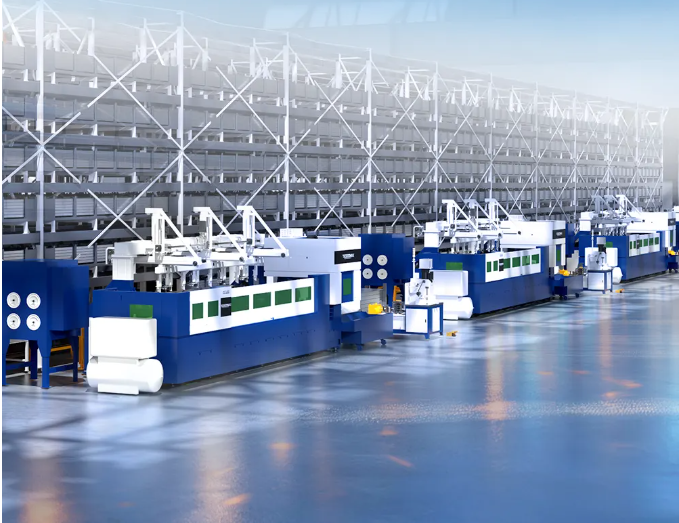
Лазерный резак мощностью 6 кВт может быть интегрирован с программным обеспечением CAD/CAM, системами автоматической раскройки, загрузки и выгрузки листов, системами мониторинга производства и управления заводом. Автоматизация наиболее ценна, когда она сокращает время, не связанное с резкой, повышает эффективность использования материалов и соответствует размеру партии и планировке производства компании.
Какие металлы может резать лазер мощностью 6 кВт?
|
Материал |
Типичные соображения, касающиеся процесса |
Объектив общего вспомогательного газа |
Основные риски качества |
|
Углеродистая сталь |
Часто выигрывает от процесса реактивной резки. |
Кислород может поддерживать экзотермическую реакцию и повышать производительность в соответствующих областях применения. |
Чрезмерное окисление, шлак, чрезмерный нагрев |
|
Нержавеющая сталь |
Требуется контроль за подводом тепла и окислением кромок. |
Азот обычно выбирают, когда требуется чистая кромка с пониженным содержанием оксидов. |
Переплавленный материал, заусенцы, изменение цвета. |
|
Алюминиевые сплавы |
Для светоотражающего и теплопроводящего материала требуется стабильное соединение. |
В зависимости от требуемой толщины и качества можно выбрать азот или чистый сжатый воздух. |
Шлам, деформация, нестабильный пирсинг |
|
Латунь и медь |
Высокая отражательная способность и теплопроводность делают стабильность процесса крайне важной. |
Можно использовать азот или другой подходящий инертный газ. |
Обратное отражение, пробивная неустойчивость, краевая шлаковая корка |
|
Титановые сплавы |
Требуется проверка соответствия конкретным материалам и контролируемый подвод тепла. |
В зависимости от области применения инертный газ может помочь ограничить окисление. |
Окисление, термическое воздействие на кромку, металлургические изменения |
Что определяет реальную производительность резки в условиях эксплуатации?
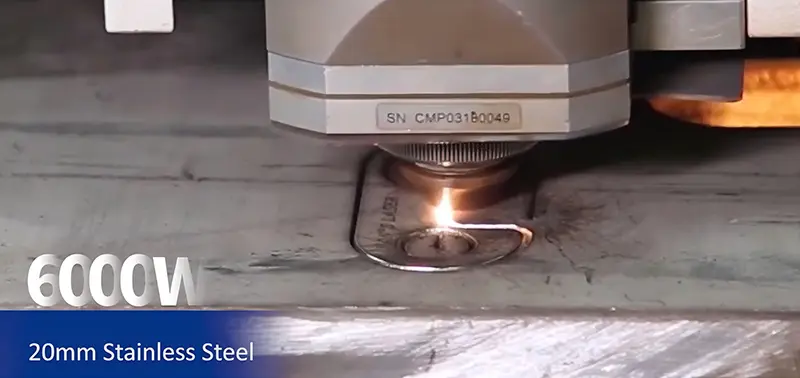
Реальные результаты работы станка являются следствием совместной работы нескольких систем. Источник лазерного излучения должен обеспечивать стабильную мощность, траектория распространения луча должна оставаться чистой и выровненной, а режущая головка должна поддерживать правильное расстояние до обрабатываемого материала. Система перемещения должна плавно следовать за запрограммированным контуром, а система подачи вспомогательного газа должна обеспечивать стабильное давление и поток.
Подготовка материала также имеет важное значение. Плоскостность листа, загрязнение поверхности, остаточные напряжения, вариации сплава и состояние опорных планок — все это может повлиять на результат. Для обеспечения повторяемости производства операторы должны вести документированную базу данных процесса, в которой регистрируются материал, толщина, газ, сопло, фокусировка, скорость, метод пробивки и наблюдения за качеством.
Заключение
Станок для лазерной резки с волоконным лазером мощностью 6 кВт может обрабатывать многие распространенные промышленные металлы и поддерживать гибкое производство с ЧПУ. Его практические возможности определяются всей системой и технологическим диапазоном конкретного применения, а не только мощностью лазерного источника.
Если вы рассматриваете возможность приобретения станка для лазерной резки металла мощностью 6 кВт, компания Han's Laser поможет подобрать лазерный источник, режущую головку, газовую систему, конфигурацию автоматизации и параметры процесса в соответствии с вашими производственными целями.
Часто задаваемые вопросы
Достаточно ли 6 кВт для промышленной резки металла?
Для многих применений в листовом металле мощность 6 кВт обеспечивает оптимальный баланс между гибкостью обработки и доступной производительностью. Достаточность этой мощности зависит от требуемого диапазона материалов, толщины, качества кромки, объема производства и уровня автоматизации. Тестирование на образце более надежно, чем сравнение только номинальных мощностей.
Может ли волоконный лазер мощностью 6 кВт резать нержавеющую сталь и алюминий?
Да. Правильно настроенный волоконный лазер мощностью 6 кВт может обрабатывать нержавеющую сталь и алюминий. Для этого станок должен использовать подходящую оптику, совместимую режущую головку, соответствующий вспомогательный газ и проверенные параметры, специфичные для обрабатываемого материала.
Означает ли мощность 6 кВт автоматически более быструю резку?
Нет. Более высокая мощность может расширить доступный технологический диапазон, но скорость также зависит от свойств материала, выброса газа, качества луча, характеристик движения, времени прокола и желаемого качества кромки. Полное время цикла является лучшим показателем производительности, чем только номинальная скорость резания.
Мне выбрать машину мощностью 6 кВт или более мощную?
Выбор оборудования зависит от соотношения толщины материала, требуемого объема производства, целевого качества, бюджета, газовой инфраструктуры и предполагаемой загрузки. Более мощное оборудование может не принести существенной прибыли, если большая часть производства приходится на тонкие листы, небольшие партии или низкая загрузка оборудования.



 LET’S TALK


