




Как эффективно резать нержавеющую сталь с помощью лазерной технологии
Лазерная резка нержавеющей стали обеспечивает высокую точность, производительность и повторяемость как для тонких листов, так и для толстых пластин. Однако нержавеющая сталь обладает высокой прочностью, отражающей поверхностью и сильным тепловыделением. Поэтому чистота резки зависит от правильного выбора оборудования, вспомогательного газа, параметров и технического обслуживания.
1. Выберите подходящий станок для лазерной резки.
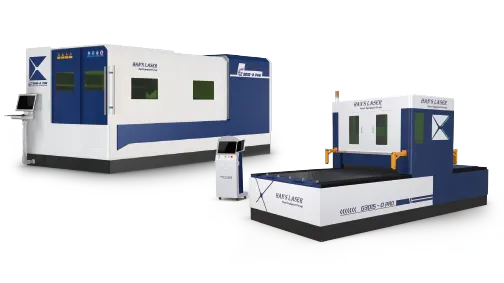
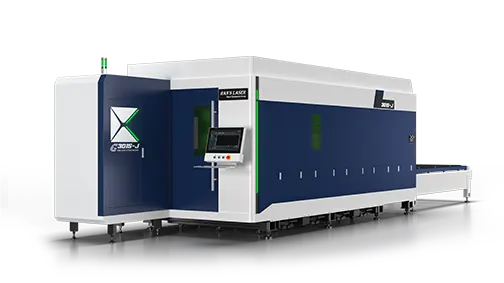
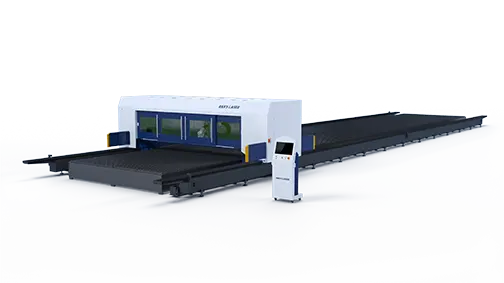
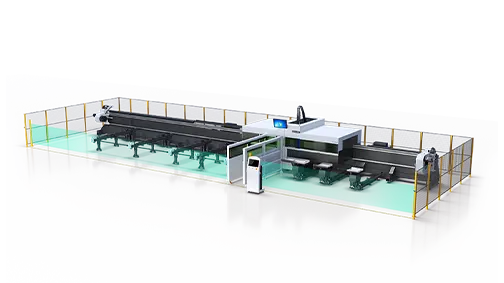
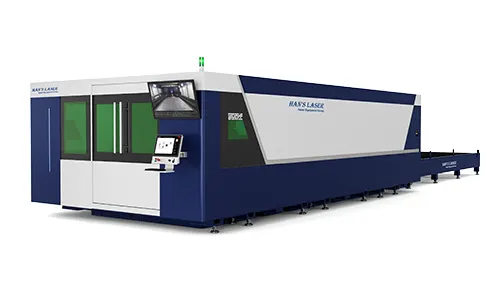
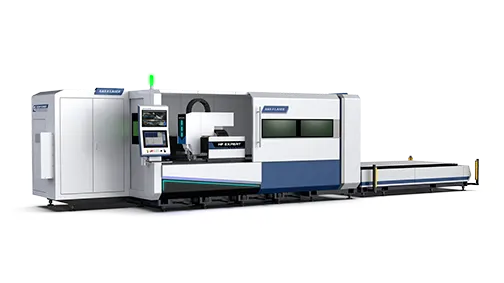
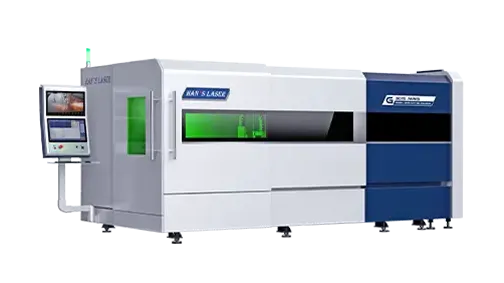
Выбор подходящего станка — это первый шаг. Станки для лазерной резки нержавеющей стали Han's Laser разработаны для сложных задач, требующих стабильной работы, точного управления движением и неизменно высокого качества резки.
При выборе оборудования следует учитывать следующее:
•Нержавеющая сталь марок, таких как 304 или 316.
• Толщина материала и максимальный размер пластины
•Требуемая скорость и объем производства
• Мощность лазера и качество луча
• Жесткость станка и точность позиционирования
• Функции автофокусировки и определения высоты
• Давление и расход вспомогательного газа
• Программное обеспечение для раскроя, прорезания и построения траекторий резки
•Техническая поддержка и обслуживание
Для толстых листов нержавеющей стали одной мощности недостаточно. Необходимы также жесткая рама станка, стабильная подача газа под высоким давлением, надежная пробивка, точный контроль высоты и эффективное управление температурным режимом. Эти характеристики помогают снизить вероятность неполного пробивания, образования шлака, деформации и простоев.
Наилучший способ оценить работу станка — это провести репрезентативный тестовый распил с использованием фактического сорта стали, толщины, геометрии детали и допусков, указанных заказчиком.
2. Отрегулируйте параметры резки.
Мощность лазера и скорость резки
Мощность и скорость должны соответствовать марке и толщине нержавеющей стали. Недостаточная мощность или чрезмерная скорость могут привести к неполному проплавлению и образованию большого количества шлака. Избыточная мощность или очень низкая скорость могут увеличить тепловыделение, расширить пропил и вызвать изменение цвета или деформацию.
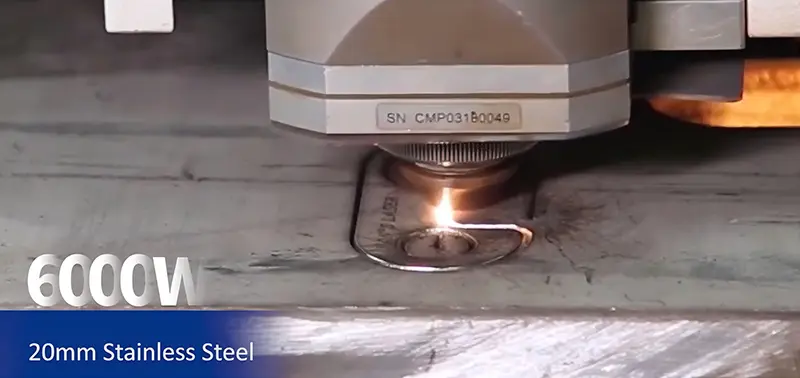
Для резки толстостенных листов обычно требуется более высокая мощность лазера, более низкая скорость, более высокое давление вспомогательного газа и тщательно контролируемая пробивка. Операторам следует начинать с параметров, рекомендованных производителем, и подтверждать их с помощью тестового образца.
Помощный газ и давление
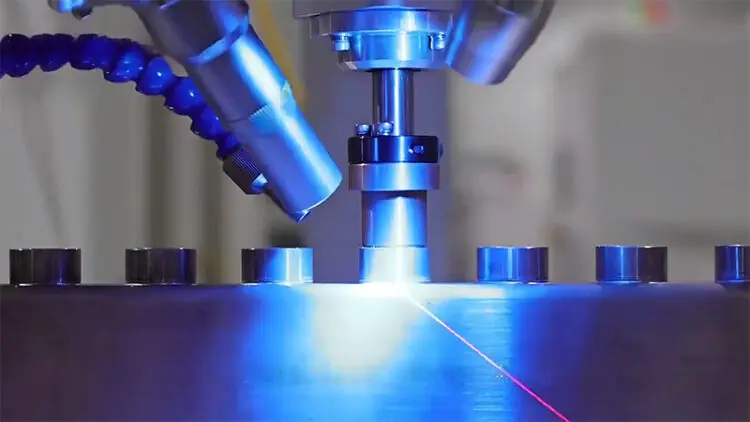
Вспомогательный газ удаляет расплавленный металл из пропила и напрямую влияет на качество кромки.
• Азот обычно используется для получения блестящей, чистой кромки без окислов, особенно перед сваркой, полировкой или покраской.
• Кислород может быть пригоден для некоторых применений, но он вызывает окисление и изменяет внешний вид кромок.
•После тестирования сжатый воздух может подойти для некоторых задач, где внешний вид не имеет решающего значения.
Толстые листы, как правило, требуют большего расхода газа и более высокого давления, чем тонкие. Проверьте чистоту газа, стабильность давления, шланги, соединения и наличие утечек. Высокое давление не может компенсировать засорение газопровода или недостаточный размер регулятора.
Положение сопла и фокусировки
Сопло должно соответствовать толщине обрабатываемого материала, стратегии подачи газа и режущей головке. Засоренное, поврежденное или смещенное сопло может привести к неравномерному потоку газа и чрезмерному образованию заусенцев.
Положение фокуса влияет на глубину проникновения и качество кромки. Для более толстых материалов фокус часто устанавливается ниже в пластине, но правильное положение зависит от всего технологического процесса. Используйте проверенные параметры станка, а не одну настройку фокуса для каждой толщины.
Пирсинг
Пробивка особенно важна для толстой нержавеющей стали. Некачественная пробивка может повредить сопло или защитное окно и создать дефекты в начале резки.
При необходимости отрегулируйте мощность пробивки, время, высоту, давление газа и расстояние подачи. Для толстых пластин часто предпочтительнее использовать контролируемую или многоступенчатую пробивку, а не сразу применять все условия резки.
3. Оптимизация траектории резки
Эффективное планирование траектории движения повышает производительность и контролирует накопление тепла.
• Используйте раскрой для повышения эффективности использования материалов.
•Сведите к минимуму быстрые перемещения и повторные пересадки.
• Выберите подходящую последовательность для внутренних элементов и внешних контуров.
• Распределите разрезы по всему листу, чтобы избежать локального перегрева.
• При необходимости используйте подходящие вводные и выводные кабели, а также микросоединения.
• Поддержите и закрепите лист, чтобы предотвратить его смещение или деформацию.
Эти меры особенно важны для больших или толстых пластин, где нагрев может повлиять на точность размеров.
4. Проверьте станок перед резкой.
Перед началом производства:
✔ Убедитесь, что луч центрирован относительно сопла.
✔ Осмотрите защитное окно на наличие загрязнений или повреждений.
✔ Проверьте тип, диаметр, чистоту и соосность сопла.
✔ Проверьте датчик высоты и расстояние до устройства.
✔ Проверьте чистоту газа, давление, расход и соединения.
✔ Убедитесь, что простыня ровная, чистая и надежно закреплена.
✔ Удалите излишки шлака со стола для раскроя.
Регулярный осмотр защитного окна, сопла, газопроводов и режущей головки необходим для стабильной работы.
5. Проверьте и осмотрите качество среза.
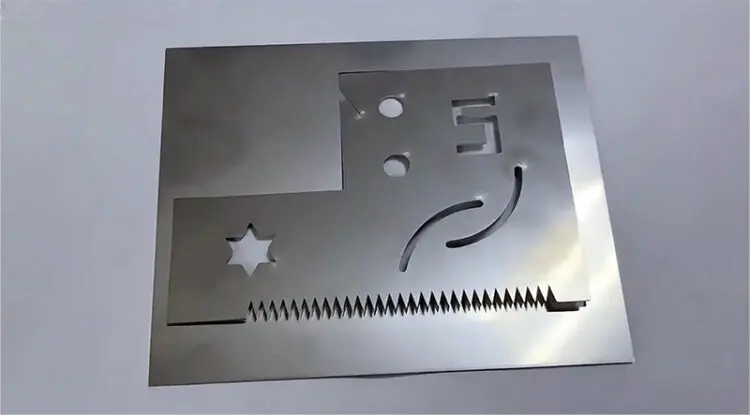
Перед обработкой нового сорта, толщины или партии материала проведите пробную резку. Проверьте:
•Полное проникновение
•Заусенцы и шлак на нижнем крае
• Шероховатость и исчерченность кромок
•Окисление или изменение цвета
• Ширина пропила и конусность
• Зона, подверженная воздействию высоких температур
•Маленькие отверстия и острые углы
• Точность размеров
Если результат неудовлетворительный, регулируйте параметры по одному. Образование большого количества окалины на дне может быть вызвано скоростью, мощностью, давлением газа, фокусировкой, состоянием сопла или опорой листа, а не только скоростью.
Безопасность и техническое обслуживание
Лазерная резка включает в себя воздействие интенсивного света, тепла, расплавленного металла, паров, движущегося оборудования и сжатого газа. Следуйте правилам техники безопасности, указанным производителем оборудования, и местным нормам.
Используйте соответствующий защитный кожух, блокировки, защитное оборудование и систему вытяжки дыма. Никогда не обходите предохранительные устройства. Регулярно проверяйте режущую головку, защитное окно, сопло, фильтры, газопроводы и рабочий стол. Внезапное изменение качества резки может указывать на оптическое загрязнение, повреждение сопла, нестабильную подачу газа или механический износ.
Заключение
Эффективность лазерной резки нержавеющей стали зависит не только от мощности лазера. Производители должны выбрать стабильный станок, подобрать параметры, соответствующие материалу, использовать подходящий вспомогательный газ, контролировать фокусировку и пробивку, оптимизировать траекторию резки, а также поддерживать в рабочем состоянии оптическую и газовую системы.
Как для тонких листов, так и для толстых пластин, репрезентативный тестовый распил — лучший способ подтвердить скорость, качество кромки, точность и пригодность для производства. Компания Han's Laser может помочь в этой оценке, подобрав конфигурацию станка и рекомендации по процессу в соответствии с реальными задачами заказчика.
Часто задаваемые вопросы
Может ли волоконный лазер резать нержавеющую сталь?
Да. Волоконные лазеры широко используются для резки листовой и листовой нержавеющей стали. Толщина и скорость резки зависят от мощности лазера, качества луча, вспомогательного газа, конструкции режущей головки, марки материала и требований к качеству кромки.
Какой газ лучше всего подходит?
Для получения блестящей кромки без окислов обычно предпочтительнее использовать азот. После проведения испытаний для некоторых задач может быть подходящим кислород или сжатый воздух.
Почему после резки остаются заусенцы?
Заусенцы могут образовываться из-за неправильного баланса скорости, мощности, фокусировки, давления газа, состояния сопла, расстояния от сопла до обрабатываемого материала или типа опоры. При обработке толстых пластин требуется особенно тщательный контроль параметров газа и пробивки.
Как можно уменьшить изменение цвета?
Используйте подходящий азот высокой чистоты, проверяйте на наличие утечек, поддерживайте правильный расход и давление, а также контролируйте подвод тепла. Загрязнение поверхности также может повлиять на цвет кромки.


 Previous


 LET’S TALK


